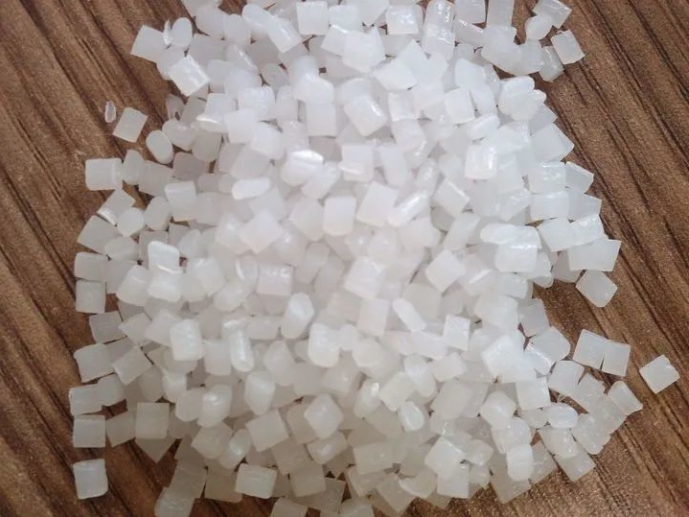
Měrná hmotnost: 0,94-0,96 g/cm3
Smrštění při formování: 1,5-3,6 %
Teplota lisování: 140-220 ℃
Výkon materiálu
Odolnost proti korozi, vynikající elektrická izolace (zejména vysokofrekvenční izolace), lze chlorovat, modifikovat ozářením, k dispozici je vyztužení skleněnými vlákny. Nízkotlaký polyethylen má vysoký bod tání, tuhost, tvrdost a pevnost, nízkou nasákavost, dobré elektrické vlastnosti a odolnost proti záření; vysokotlaký polyethylen má dobrou flexibilitu, prodloužení, rázovou houževnatost a propustnost; ultravysokomolekulární polyethylen má vysokou rázovou houževnatost, odolnost proti únavě a odolnost proti opotřebení.
Nízkotlaký polyethylen je vhodný pro výrobu korozivzdorných dílů a izolačních dílů; vysokotlaký polyethylen je vhodný pro výrobu fólií atd.; UHMWPE je vhodný pro výrobu nárazuvzdorných, opotřebenívzdorných a převodových dílů.
Výkon lisování
1. Krystalický materiál, malá absorpce vlhkosti, nemusí se zcela vysychat, má vynikající tekutost, tekutost je citlivá na tlak. Pro vstřikování je vhodné vysokotlaké vstřikování, rovnoměrná teplota materiálu, vysoká rychlost plnění a dostatečné udržení tlaku. Není vhodné používat přímé vstřikování, aby se zabránilo nerovnoměrnému smrštění a zvýšení vnitřního napětí. Věnujte pozornost výběru umístění vstřikování, aby se zabránilo smrštění a deformaci.
2. Rozsah a hodnota smrštění jsou velké, směr je zřejmý, snadno se deformují a deformují. Rychlost chlazení by měla být pomalá a forma by měla mít studené dutiny a chladicí systém.
3. Doba ohřevu by neměla být příliš dlouhá, jinak dojde k rozkladu a popálení.
4. Pokud mají měkké plastové díly mělké boční drážky, lze formu vytlačit.
5. Může dojít k prasknutí taveniny a neměla by přijít do kontaktu s organickými rozpouštědly, aby se zabránilo praskání.
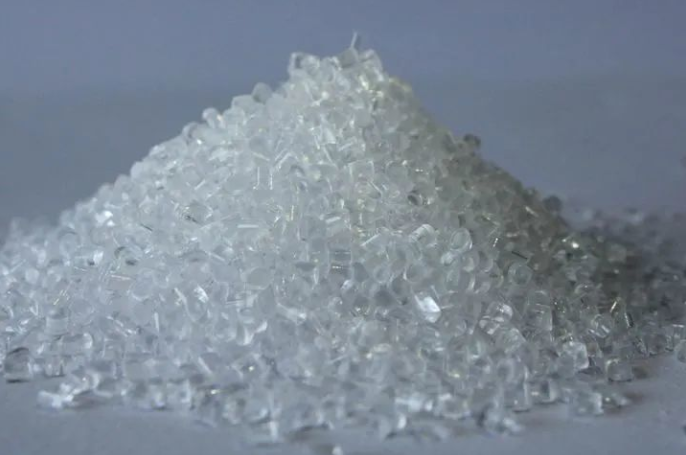
Měrná hmotnost: 1,18-1,20 g/cm3
Smrštění při formování: 0,5-0,8%
Teplota lisování: 230-320 ℃
Podmínky schnutí: 110-120 ℃ 8 hodin
Výkon materiálu
Vysoká rázová houževnatost, dobrá rozměrová stálost, bezbarvý a průhledný, dobré zbarvení, dobrá elektrická izolace, odolnost proti korozi a oděru, ale špatné samomazání, sklon k praskání v důsledku napětí, snadná hydrolýza při vysoké teplotě, špatná kompatibilita s jinými pryskyřicemi.
Je vhodný pro výrobu malých izolačních a průhledných částí přístrojů a nárazuvzdorných dílů.
Výkon lisování
1, amorfní materiál, dobrá tepelná stabilita, široký rozsah teplot lisování, špatná tekutost. Malá absorpce vlhkosti, ale citlivost na vodu, musí být sušen. Smrštění při lisování je malé, náchylné k praskání taveniny a koncentraci napětí, proto by měly být podmínky lisování přísně kontrolovány a plastové díly by měly být žíhány.
2, vysoká teplota tání, vysoká viskozita, více než 200 g plastových dílů, je vhodné použít prodlužovací trysku s topným typem.
3. Rychlé chlazení, hrubý systém odlévání do formy, princip krátký, studený materiál by měl být dobře nastaven, otvor by měl být velký a forma by měla být zahřátá.
4. Příliš nízká teplota materiálu způsobí nedostatek materiálu, plastové díly ztratí lesk. Příliš vysoká teplota materiálu snadno přeteče a na plastových dílech se tvoří puchýře. Při nízké teplotě formy je smrštění, prodloužení a rázová houževnatost vysoké, zatímco pevnost v ohybu, tlaku a tahu je nízká. Pokud teplota formy překročí 120 stupňů, plastové díly pomalu chladnou, snadno se deformují a přilepí k formě.
3. ABS plast (akrylonitril-butadien-styren)
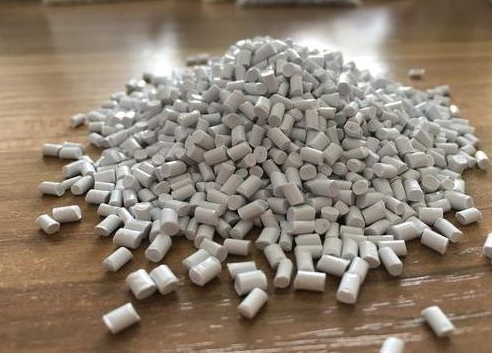
Měrná hmotnost: 1,05 g/cm3
Smrštění při formování: 0,4-0,7%
Teplota lisování: 200-240 ℃
Podmínky schnutí: 80-90 ℃ 2 hodiny
Výkon materiálu
1. Lepší celkový výkon, vyšší rázová houževnatost, chemická stabilita, dobré elektrické vlastnosti.
2. Dobré spojení s organickým sklem 372, vyrobené z dvoubarevných plastových dílů a povrch lze chromovat a ošetřit sprejem.
3, existují vysoké nárazy, vysoká tepelná odolnost, zpomalovač hoření, vylepšené, transparentní a další úrovně.
4, tekutost je o něco horší než HIPS, lepší než PMMA, PC atd., dobrá flexibilita.
Vhodné pro výrobu běžných mechanických dílů, dílů odolných proti opotřebení, převodových dílů a telekomunikačních dílů.
Výkon lisování
1, amorfní materiál, střední tekutost, absorpce vlhkosti, musí být zcela vysušený, požadavky na povrch lesklých plastových dílů musí být dlouhé předehřívání, sušení 80-90 stupňů, 3 hodiny.
2. Je vhodné používat vysokou teplotu materiálu a vysokou teplotu formy, ale teplota materiálu je příliš vysoká a snadno se rozkládá. U vysoce přesných plastových dílů by teplota formy měla být 50–60 stupňů a u vysoce lesklých žáruvzdorných plastových dílů by teplota formy měla být 60–80 stupňů.
3. Chcete-li vyřešit problém sevření vody, musíte zlepšit tekutost materiálu, zachytit vysokou teplotu materiálu, vysokou teplotu formy nebo změnit hladinu vody a použít další metody.
4, například při tváření žáruvzdorných nebo nehořlavých materiálů, povrch formy po 3-7 dnech výroby zůstane rozložený plastem, což má za následek lesklý povrch formy. Formu je třeba včas vyčistit a zároveň zvýšit výfukovou polohu povrchu formy.
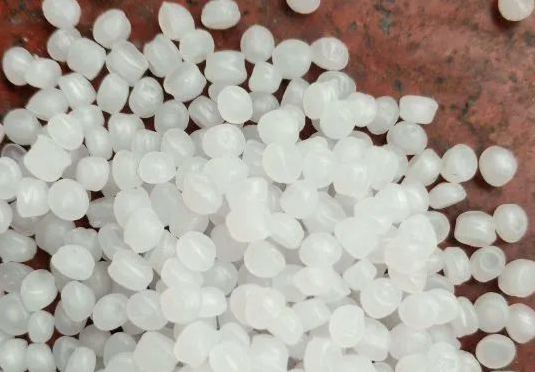
Měrná hmotnost: 0,9-0,91 g/cm3
Smrštění při formování: 1,0–2,5 %
Teplota lisování: 160-220 ℃
Podmínky sušení: —
Vlastnosti materiálu
Malá hustota, pevnost, tuhost, tvrdost a tepelná odolnost jsou lepší než u nízkotlakého polyethylenu a lze je použít při teplotě asi 100 stupňů. Dobré elektrické vlastnosti a vysokofrekvenční izolace nejsou ovlivněny vlhkostí, ale při nízkých teplotách křehnou, nejsou odolné vůči plísním a snadno stárnou.
Je vhodný pro výrobu běžných mechanických dílů, korozivzdorných dílů a izolačních dílů.
Výkon lisování
1, krystalický materiál, absorpce vlhkosti je malá, snadno se taví a praská, dlouhodobý kontakt s horkým kovem se snadno rozkládá.
2, dobrá tekutost, ale rozsah smrštění a hodnota smrštění jsou velké, snadno dochází ke smrštění, promáčknutí a deformaci.
3. Rychlé chlazení, licí systém a chladicí systém by měly být pomalé, aby odváděly teplo, a věnujte pozornost regulaci teploty formy. Směr nízké teploty materiálu je zřejmý, zejména při nízkých teplotách a vysokém tlaku. Pokud je teplota formy nižší než 50 stupňů, plastové díly nejsou hladké, snadno se špatně spojí a zanechávají skvrny. Nad 90 stupňů se snadno deformují a deformují.
4, tloušťka plastové stěny musí být rovnoměrná, vyhněte se nedostatku lepidla, ostrým rohům, aby se zabránilo koncentraci napětí.
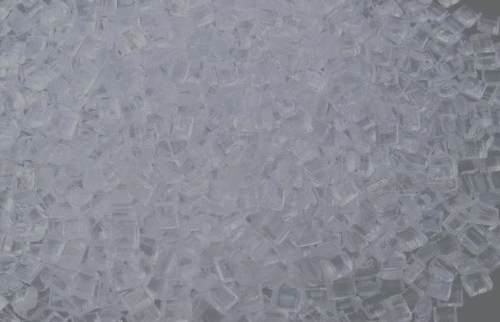
Měrná hmotnost: 1,05 g/cm3
Smrštění při formování: 0,6-0,8 %
Teplota lisování: 170-250 ℃
Podmínky sušení: —
Výkon materiálu
Elektrická izolace (zejména vysokofrekvenční izolace) je vynikající, bezbarvá a průhledná, propustnost světla je druhá hned po organickém sklu, má dobrou barvu, voděodolnost a chemickou stabilitu. Obecně je pevný, ale křehký, snadno se trhá pod napětím a není odolný vůči benzenu, benzinu a dalším organickým rozpouštědlům.
Je vhodný pro výrobu izolačních a průhledných dílů, dekorativních dílů a dílů chemických a optických přístrojů.
Tvarovací výkon
1, amorfní materiál, malá absorpce vlhkosti, nemusí zcela schnout, není snadno rozložitelný, ale má velký koeficient tepelné roztažnosti, snadno vytváří vnitřní pnutí. Dobrá tekutost, vhodný pro vstřikování do šroubových nebo pístových vstřikovacích strojů.
2. Vhodná je vysoká teplota materiálu, vysoká teplota formy a nízký vstřikovací tlak. Prodloužení doby vstřikování je výhodné pro snížení vnitřního pnutí a zabránění smrštění a deformací.
3, k dispozici v různých formách spoje branky, branky a plastového oblouku, aby se zabránilo poškození plastových dílů při pohybu k brance. Sklon vyjímání z formy je velký, vyhazování je rovnoměrné, tloušťka stěny plastového dílu je rovnoměrná, je lepší nepoužívat vložky, pokud jsou vložky použity, měly by být předehřáté.
Čas zveřejnění: 12. srpna 2022